星空体育股份有限公司-精密模具制造专家|starskysports官方网站
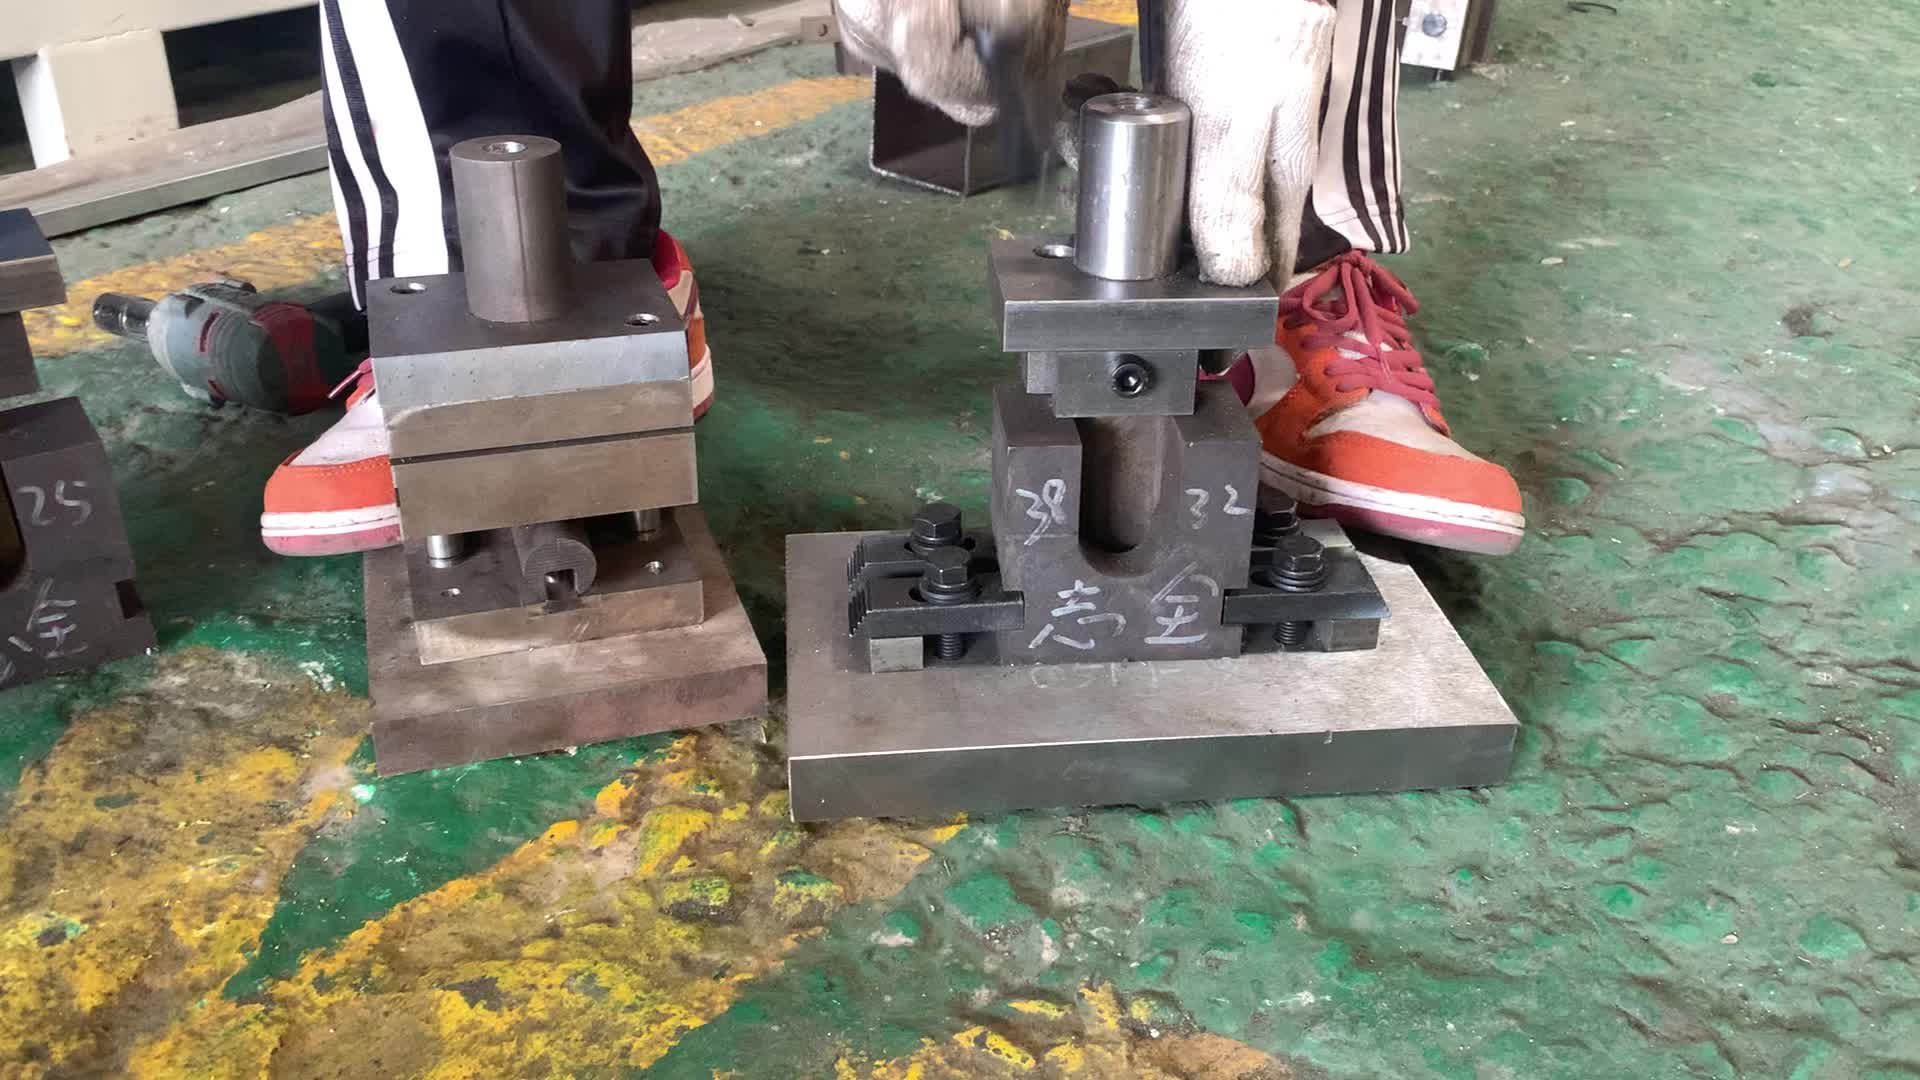
1.一种圆管折弯冲压模具,其特征是包括底模和上模,底模由底座和折弯模具组成,折
弯模具固定在底座上;上模由折弯模具和圆形套筒组成,折弯模具固定在圆形套筒底部,底
模的折弯模具和上模的折弯模具结构相同,折弯模具都是由两侧的圆弧护板和中部的圆弧
压块组成,上模的圆形套筒安装在冲床滑块上;底模的底座固定在冲床工作台上,底模的折
成一个弯的制作,如附图1所示,如果1个工件中存在2个折弯处,就需要在设备操作中分2次
操作完成,并且需要转换工件的方向才能完成,严重影响工件的折弯效率,如果圆管方向转
一种圆管折弯冲压模具,包括底模和上模,底模由底座和折弯模具组成,折弯模具
固定在底座上;上模由折弯模具和圆形套筒组成,折弯模具固定在圆形套筒底部,底模的折
弯模具和上模的折弯模具结构相同,折弯模具都是由两侧的圆弧护板和中部的圆弧压块组
成,上模的圆形套筒安装在冲床滑块上;底模的底座固定在冲床工作台上,底模的折弯模具
直接固定在冲床工作台面上,可根据管的折弯长度不同通过调整螺栓随意调整压弯长度,
操作时,只需将管置于底模折弯模具内,启动冲床,正常操作完成1次冲压,即可完成管的2
本实用新型解决了2次弯管成型的问题,一次操作即可完成管的2次折弯,不但提
高了效率,节省了人力成本和时间成本,还提高折弯精度,具有折弯高效、安装方便和精度
图中1底座、2折弯模具、3支撑角钢、4调整螺栓、5折弯模具、6圆形套筒、7圆弧护
如图2、图3和图4所示,一种圆管折弯冲压模具,包括底模和上模,底模由底座1和
折弯模具2组成,折弯模具2固定在底座1上;上模由折弯模具5和圆形套筒6组成,折弯模具5
固定在圆形套筒6底部,底模的折弯模具2和上模的折弯模具5结构相同,折弯模具都是由两
侧的圆弧护板7和中部的圆弧压块8组成,上模的圆形套筒6安装在冲床滑块上;底模的底座
1固定在冲床工作台上,底模的折弯模具上方设置支撑角钢3,底模的折弯模具2后方设置调
直接固定在冲床工作台面上,可根据管的折弯长度不同通过调整螺栓随意调整压弯长度,
操作时,只需将管置于底模折弯模具内,启动冲床,正常操作完成1次冲压,即可完成管的2