星空体育股份有限公司-精密模具制造专家|starskysports官方网站
导航:X技术最新专利机械加工,机床金属加工设备的制造及其加工,应用技术
本专利针对传统冲压模具中主导柱组件易因变形导致外导套卡死、模具变形量大等问题,提出将主导柱组件倒装并设置卡簧槽,取消传统弹簧与挡圈,消除卡死隐患;同时采用弹簧固定部实现上夹板与脱背板点接触,降低变形量,提升产品稳定性与模具寿命。另创新四料带排样结构,提高生产效率30%以上。
[0002]冲压模具,是在冷冲压加工中,将材料(金属或非金属)加工成零件(或半成品)的一种特殊工艺装备,称为冷冲压模具(俗称冷冲模)。冲压,是在室温下,利用安装在压力机上的模具对材料施加压力,使其产生分离或塑性变形,从而获得所需零件的一种压力加工方法。现有的冲压模具在生产中容易因变形卡住外导套,或是模具组产生变形使得生产的产品尺寸不稳定,且影响模具寿命降低生产效率。
[0005]所述上模座的一端与所述固定块抵接,所述固定块沿垂直所述上模座所在平面的方向延伸、直至所述下模板所在的位置;所述固定块远离所述上模座的另一端设有凸起,所述凸起卡扣于所述脱料板预留的卡合孔中;所述下模板预留的收容孔用于收容所述凸起突出于所述卡合孔的部分;所述固定块还通过沿平行于所述上模座所在的平面方向设置的紧固件与所述上夹板固定连接;
[0007]所述主导柱组件设置于所述上模座及所述下模座中;所述主导柱组件包括导柱、衬套、外导套、卡簧槽及压盖;所述导柱与所述下模座接触的部分还依次套设有所述衬套及所述外导套;所述外导套与所述下模座接触的部分沿所述外导套的径向设有所述卡簧槽;所述压盖设于所述上模座中,并与所述导柱对接,其中,所述压盖的轴线与所述导柱的轴线]在其中一个实施例中,所述上夹板、所述脱背板、所述脱料板、所述下模板、所述下垫板长度一致且依次贴合设置。
[0009]在其中一个实施例中,所述固定块为L型,所述固定块沿模具组层叠方向延伸至所述下模板,且所述固定块贴合所述上夹板、所述脱背板、所述脱料板及所述下模板的侧边端面;所述固定块还设有螺孔,所述紧固件通过所述固定块上的螺孔与所述上夹板螺接,其中,所述固定块的L型弯折的部分卡合于所述卡合孔中。
[0010]在其中一个实施例中,所述弹簧固定部包括弹簧、等高套华丝、等高套筒及止高块;所述弹簧连接所述等高套华丝后贯穿于所述上模座中,所述等高套筒贯穿于所述上垫板及所述上夹板,所述止高块套设于所述等高套筒上,且所述止高块贯穿设于所述上夹板;其中,所述弹簧、所述等高套华丝、所述等高套筒及所述止高块的轴线]在其中一个实施例中,所述衬套为钢珠衬套,所述钢珠衬套套设于所述导柱上,且位于所述下模板、所述下垫板及所述下模座中。
[0018]上述冲压模具及料带结构通过将主导柱组件沿模具组层叠方向贯穿设于上模座和下模座中,且与传统主导柱组件的安装方式相反,即主导柱组件倒装,且设置卡簧槽,取消了传统的主导柱弹簧及挡圈,因而能够消除生产中因变形而卡住外导套的隐患。同时,采用弹簧固定部能够避免冲压模具在下死点闭死时,上夹板与脱背板完全贴死,从而使得上夹板与脱背板直接做到点接触,降低了模具的变形量,进而保证产品尺寸的稳定性延长模具寿命,提尚生广效率。
[0023]为了便于理解本发明,下面将参照相关附图对本发明进行更全面的描述。附图中给出了本发明的较佳的实施例。但是,本发明可以以许多不同的形式来实现,并不限于本文所描述的实施例。相反地,提供这些实施例的目的是使对本发明的公开内容的理解更加透彻全面。
[0024]需要说明的是,当元件被称为“固定于”另一个元件,它可以直接在另一个元件上或者也可以存在居中的元件。当一个元件被认为是“连接”另一个元件,它可以是直接连接到另一个元件或者可能同时存在居中元件。本文所使用的术语“垂直的”、“水平的”、“左”、“右”以及类似的表述只是为了说明的目的。
[0025]除非另有定义,本文所使用的所有的技术和科学术语与属于本发明的技术领域的技术人员通常理解的含义相同。本文中在本发明的说明书中所使用的术语只是为了描述具体的实施例的目的,不是旨在于限制本发明。本文所使用的术语“及/或”包括一个或多个相关的所列项目的任意的和所有的组合。
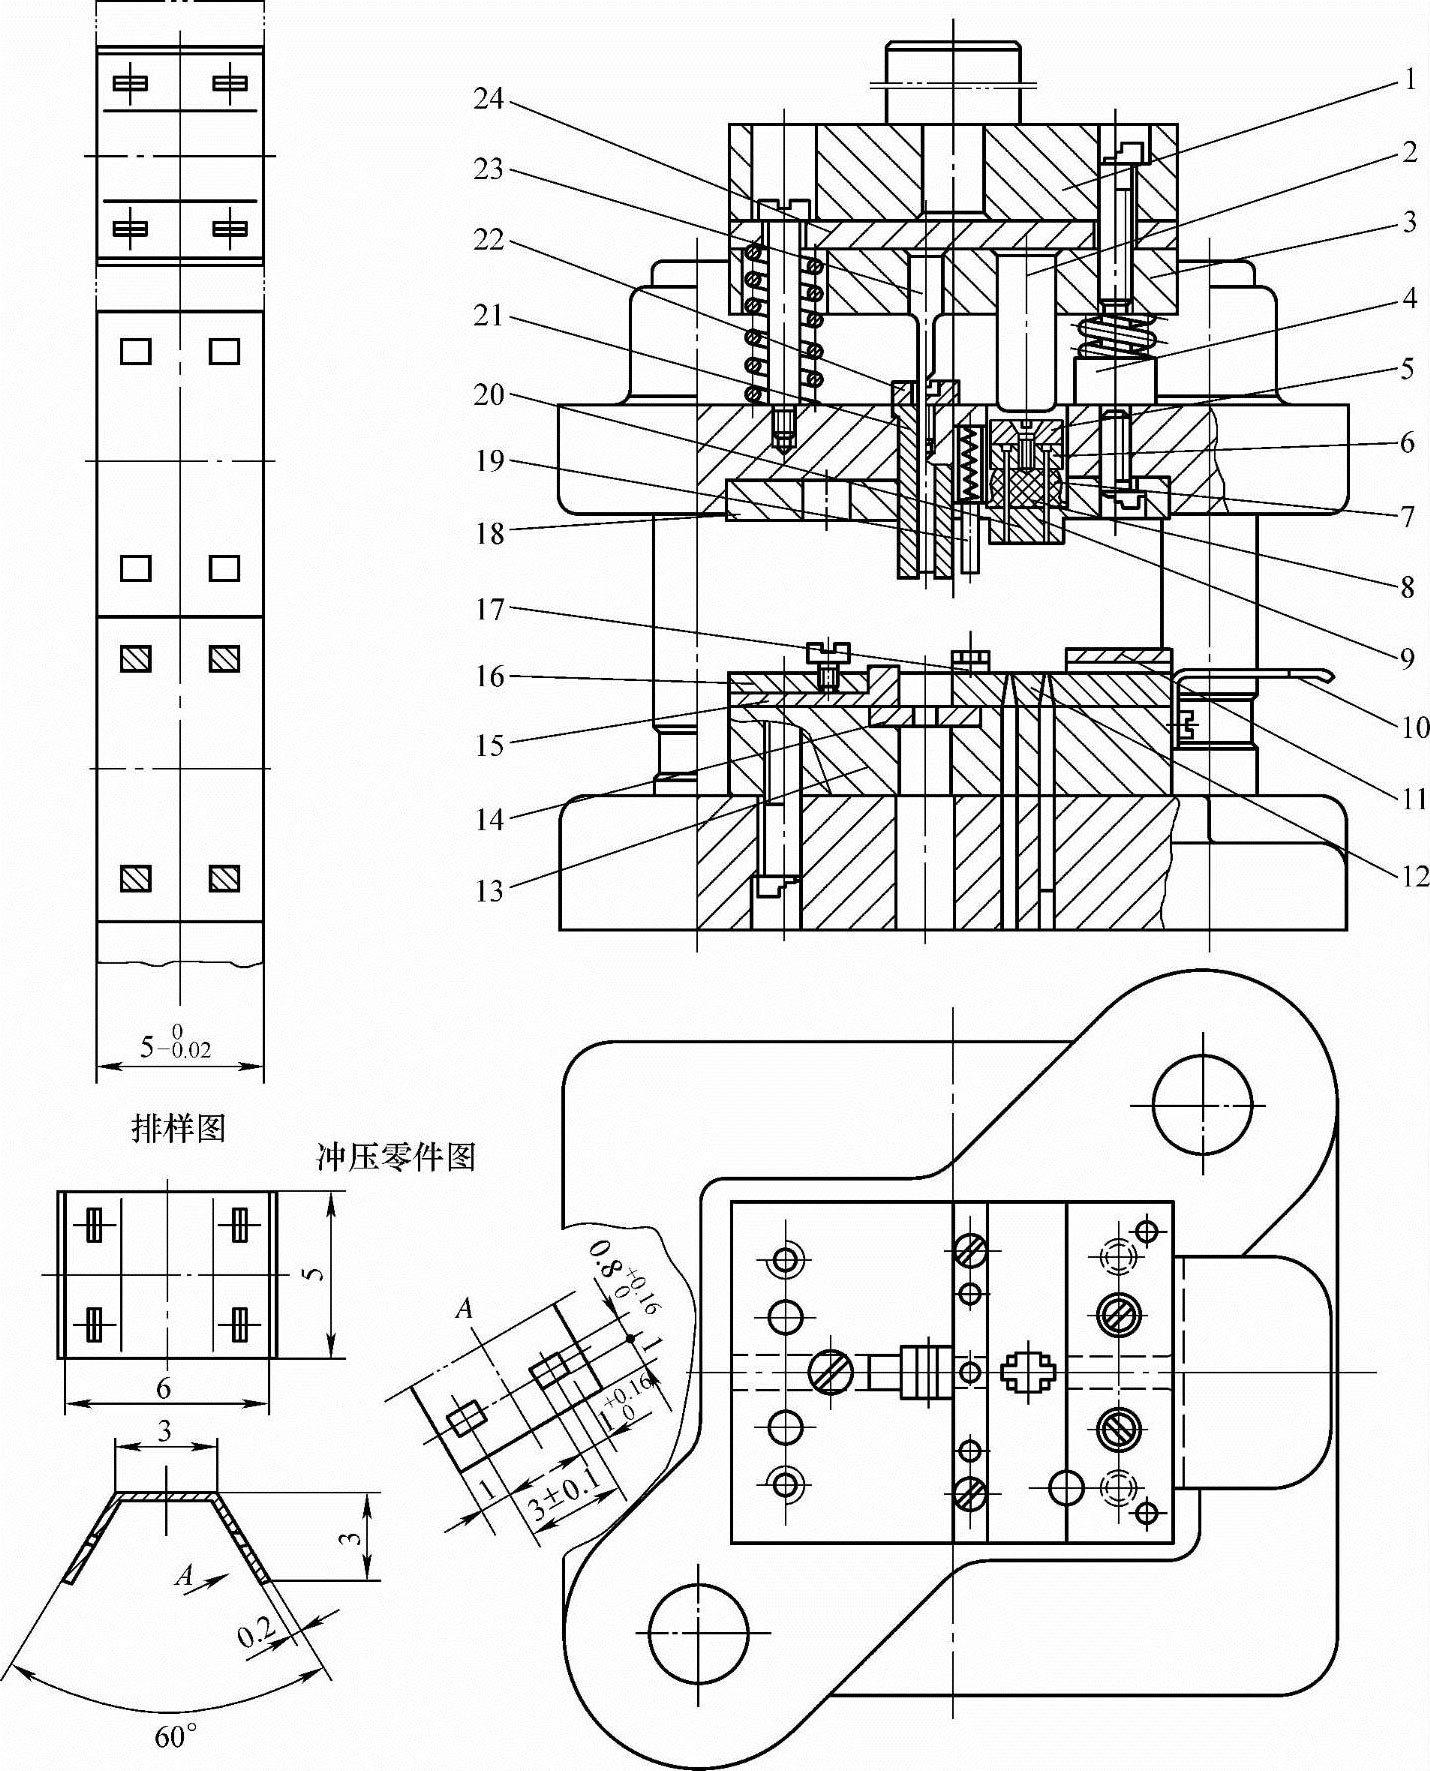
[0027]一种冲压模具,包括依次层叠且平行设置的上模座101、上垫板102、上夹板103、脱背板104、脱料板105、下模板106、下垫板107、下模座108而形成的模具组;还包括固定块109、弹簧固定部及主导柱组件。
[0028]所述上模座101的一端与固定块109抵接,所述固定块109沿垂直所述上模座101所在平面的方向延伸、直至所述下模板106所在的位置;所述固定块109远离所述上模座101的另一端设有凸起,所述凸起卡扣于所述脱料板105预留的卡合孔中;所述下模板106预留的收容孔用于收容凸起突出于卡合孔的部分;所述固定块109还通过沿平行于所述上模座101所在平面的方向设置的紧固件与所述上夹板103固定连接,例如如图1所示,通过螺栓119沿平行于上模座101所在平面的方向螺接于上夹板103,在上夹板103上设置螺纹孔,供紧固件(如螺栓119)连接。上夹板103上的螺纹孔沿垂直于固定块109的延伸方向设置。可见本实施例中,固定块109与螺栓119垂直设置,相比传统的固定方式,可以防止在上模座101在冲压下行的过程中因为撞击下模座108而产生的冲击力会,导致垂直于上模座101所在平面的安装方式下的螺栓会不牢固。
[0030]所述主导柱组件设置于上模座101及下模座108中;所述主导柱组件包括导柱122、衬套123、外导套124、卡簧槽125及压盖121 ;所述导柱122与所述下模座108接触的部分还依次套设有所述衬套123及所述外导套124 ;所述外导套124与所述下模座108接触的部分沿所述外导套124的径向设有所述卡簧槽125 ;所述压盖121设于所述上模座101中,并与所述导柱122对接,其中,所述压盖121的轴线的轴线]因此,在冲压模具对料带进行冲压时,料带置于脱料板105与下模板106之间,此时,固定块109的凸起挂住脱料板105,使脱料板105与下模板106脱离。当进行冲压时,主导柱组件带动上模座101、上垫板102、上夹板103、脱背板104及脱料板105向料带的方向进行冲压动作。从而完成料带的冲压处理。
[0032]采用固定块109固定上夹板103且挂住脱料板105后;杜绝了当冲速达到SPM800/M或以上时,上模座101与脱料板105之间的吊模螺丝断裂的风险,提高了生产效率,降低了模具的维修保养时间;同时大大降低了模具的上产效率与模具寿命,提高了维修保养的频率。