星空体育股份有限公司-精密模具制造专家|starskysports官方网站
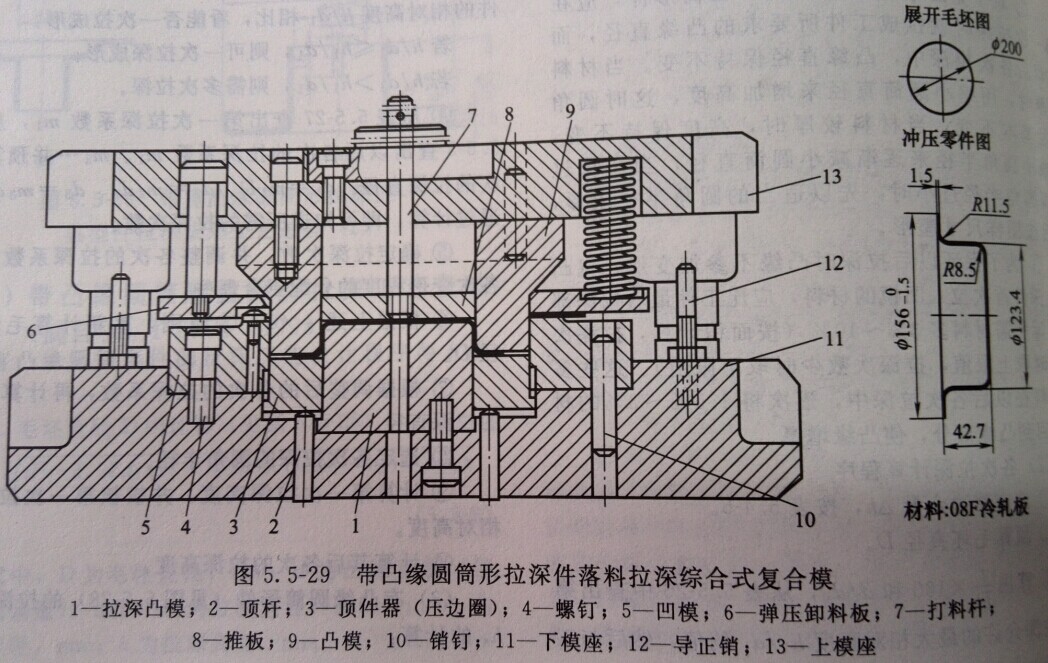
冲压模具结构 设计的冷冲压模具的结构是否合理 ,是否好用 ,对能否生产出合格 的工件 ,开发的新产品能否成功 ,是至关重要的。一套模具 ,结构简单 的不过几十个零部件组成。但是 ,在刚开始设计时 ,是选何种模具结构 形式 ,这是一个非常值得深入探讨的线何时选用正装模具结构 (由于加精度要求不高 ,生产批量不大的 工件 ,在很多生产企业都普遍存在。故只讨论无导向装置的单工序模 ) 1.1正装模具的结构特点 正装模具的结构特点是凹模安装在下模座上。故无论是工件的落 料、冲孔 ,还是其它一些工序 ,工件或废料能非常方便的落入冲床工作 台上的废料孔中。因此在设计正装模具时 ,就不必考虑工件或废料的流 向。因而使设计出的模具结构非常简单 ,非常实用。 1.2正装模具结构的优点 :(1 )因模具结构简单 ,可缩短模具制造 周期 ,有利于新产品的研制与开发。 (2 )使用及维修都较方便。 (3 ) 安装与调整凸、凹模间隙较方便 (相对倒装模具而言 )。 (4 )模具制 造成本低 ,有利于提高企业的经济效益。 (5 )由于在整个拉伸过程 中 ,始终存在着压边力 ,所以适用于非旋转体件的拉抻 (参看五金科 技 ,1997 ;6 :42~44 )。 1.3正装模具结构的缺点 :(1 )由于工件或废料在凹模孔内的积 聚 ,增加了凹模孔内的小组涨力。因此凹必须增加壁厚 ,以提高强度。 (2 )由于工件或废料在凹模孔内的积聚 ,所以在一般情况下 ,凹模刃 口就必须要加工落料斜度。在有些情况下 ,还要加工凹模刃口的反面孔 (出料孔 )。因而即延长了模具的制作周期 ,又啬了模具的加工费用。 1.4正装模具结构的选用原则 综上所述可知 ,我们在设计冲模时 ,应遵循的设计原则是 :应优先 选用正装模具结构。只有在正装模具结构下能满足工件技术要求时 ,才 可以考虑采用其它形式的模具结构。 2何时选用倒 (反 )装模具结构 2.1倒装模具的结构特点 倒装模具的结构特点是凸模安装在下模座上 ,故我们就必须采用弹 压卸料装置将工件或废料从凸模上卸下。而它的凹模是安装在模座上 , 因而就存在着如何将凹孔内的工件或废件从孔中排出的问题。图1这套 倒装模是利用冲床上的打料装置 ,通过打料杆9将工件或废料打下 ,在 打料杆9将工件或废料打下的一瞬间 ,利用压缩空气将工件或废料吹 走 ,以免落到工件或坯料上 ,使模具损坏。另外需注意的一点就是 ,当 冲床滑块处于死点时 ,卸料圈5的上顶面 ,应比凸模高出约0.20~ 0.30mm。即必须将坯料压紧后 ,再进行冲裁。以免坯料或工件在冲裁 时移动 ,达不到精度要求。1.上模座2.顶杆3.卸料圈固定座4.凸模座5.卸 料圈6.凸模7.工件8.凹模9打料杆10.上模座 2.2倒装模具结构的优点 :(1 )由于采用弹压卸料装置 ,使冲制出 的工件平整 ,表面质量好。 (2 )由于采用打料杆将工件或废料从凹模 孔中打下 ,因而工件或废料不在凹模孔内积聚 ,可减少工件可废料对孔 的涨力。从而可减少凹模的壁厚 ,使凹模的外形尺寸缩小 ,节约模具材 料。 (3 )由于工件或废料不在凹模孔内积聚 ,可减少工件或废料对模 刃口的磨损 ,减少凹模的刃磨次数 ,从而提高了凹模的使用寿命。 (4 )由于工件或废料不在凹模也内积聚 ,因此也就没有必要加工凹模 的反面孔 (出料孔 )。可缩短模具制作周期 ,降低模具加工费用。 (5 )由于压边力只在平板坯料没有完全被拉入凹模前起作用 ,所以适 用于旋转体体的拉伸。如图2中的圆筒形件 (参看五金科技 ,1997 ; 6 :42~44 )。 2.3倒装模具结构的缺点 :(1 )模具结构较复杂 (相对正装模具而 言 )。 (2 )安装与调整凸凹模之间的间隙较困难 (相对正装模而 言 )。 (3 )工件或废料的排除麻烦 (最好使用压缩空气将其吹走 )。 2.4倒装模具结构的选用原则 :只有当工件表面要求平整、外形轮 廓较复杂、外形轮廓不对称、或坯料较薄时的冲裁 ,以及旋转体件拉伸 时 ,才选用倒装模具结构。 (模具网 ) [模具知识]浅析几种典型冲压模具结构 (上 )设计的冷冲压模具的 结构是否合理 ,是否好用 ,对能否生产出合格的工件 ,开发的新产品能 否成功 ,是至关重要的。一套模具 ,结构简单的不过几十个零部件组 成。但是 ,在刚开始设计时 ,是选何种模具结构形式 ,这是一个非常值 得深入探讨的线何时选用正装模具结构 (由于加精度要求不高 ,生产批量不大的 工件 ,在很多生产企业都普遍存在。故只讨论无导向装置的单工序模 ) 1.1正装模具的结构特点 正装模具的结构特点是凹模安装在下模座上。故无论是工件的落 料、冲孔 ,还是其它一些工序 ,工件或废料能非常方便的落入冲床工作 台上的废料孔中。因此在设计正装模具时 ,就不必考虑工件或废料的流 向。因而使设计出的模具结构非常简单 ,非常实用。 1.2正装模具结构的优点 :(1 )因模具结构简单 ,可缩短模具制造 周期 ,有利于新产品的研制与开发。 (2 )使用及维修都较方便。 (3 ) 安装与调整凸、凹模间隙较方便 (相对倒装模具而言 )。 (4 )模具制 造成本低 ,有利于提高企业的经济效益。 (5 )由于在整个拉伸过程 中 ,始终存在着压边力 ,所以适用于非旋转体件的拉抻 (参看五金科 技 ,1997 ;6 :42~44 )。 1.3正装模具结构的缺点 :(1 )由于工件或废料在凹模孔内的积 聚 ,增加了凹模孔内的小组涨力。因此凹必须增加壁厚 ,以提高强度。 (2 )由于工件或废料在凹模孔内的积聚 ,所以在一般情况下 ,凹模刃 口就必须要加工落料斜度。在有些情况下 ,还要加工凹模刃口的反面孔 (出料孔 )。因而即延长了模具的制作周期 ,又啬了模具的加工费用。 1.4正装模具结构的选用原则 综上所述可知 ,我们在设计冲模时 ,应遵循的设计原则是 :应优先 选用正装模具结构。只有在正装模具结构下能满足工件技术要求时 ,才 可以考虑采用其它形式的模具结构。 2何时选用倒 (反 )装模具结构 2.1倒装模具的结构特点 倒装模具的结构特点是凸模安装在下模座上 ,故我们就必须采用弹 压卸料装置将工件或废料从凸模上卸下。而它的凹模是安装在模座上 , 因而就存在着如何将凹孔内的工件或废件从孔中排出的问题。图1这套 倒装模是利用冲床上的打料装置 ,通过打料杆9将工件或废料打下 ,在 打料杆9将工件或废料打下的一瞬间 ,利用压缩空气将工件或废料吹 走 ,以免落到工件或坯料上 ,使模具损坏。另外需注意的一点就是 ,当 冲床滑块处于死点时 ,卸料圈5的上顶面 ,应比凸模高出约0.20~ 0.30mm。即必须将坯料压紧后 ,再进行冲裁。以免坯料或工件在冲裁 时移动 ,达不到精度要求。1.上模座2.顶杆3.卸料圈固定座4.凸模座5.卸 料圈6.凸模7.工件8.凹模9打料杆10.上模座 2.2倒装模具结构的优点 :(1 )由于采用弹压卸料装置 ,使冲制出 的工件平整 ,表面质量好。 (2 )由于采用打料杆将工件或废料从凹模 孔中打下 ,因而工件或废料不在凹模孔内积聚 ,可减少工件可废料对孔 的涨力。从而可减少凹模的壁厚 ,使凹模的外形尺寸缩小 ,节约模具材 料。 (3 )由于工件或废料不在凹模孔内积聚 ,可减少工件或废料对模 刃口的磨损 ,减少凹模的刃磨次数 ,从而提高了凹模的使用寿命。 (4 )由于工件或废料不在凹模也内积聚 ,因此也就没有必要加工凹模 的反面孔 (出料孔 )。可缩短模具制作周期 ,降低模具加工费用。 (5 )由于压边力只在平板坯料没有完全被拉入凹模前起作用 ,所以适 用于旋转体体的拉伸。如图2中的圆筒形件 (参看五金科技 ,1997 ; 6 :42~44 )。 2.3倒装模具结构的缺点 :(1 )模具结构较复杂 (相对正装模具而 言 )。 (2 )安装与调整凸凹模之间的间隙较困难 (相对正装模而 言 )。 (3 )工件或废料的排除麻烦 (最好使用压缩空气将其吹走 )。 2.4倒装模具结构的选用原则 :只有当工件表面要求平整、外形轮 廓较复杂、外形轮廓不对称、或坯料较薄时的冲裁 ,以及旋转体件拉伸 时 ,才选用倒装模具结构。 (模具网 ) [模具知识]浅析几种典型冲压模具结构 (上 ) 设计的冷冲压模具的结构是否合理 ,是否好用 ,对能否生产出合格 的工件 ,开发的新产品能否成功 ,是至关重要的。一套模具 ,结构简单 的不过几十个零部件组成。但是 ,在刚开始设计时 ,是选何种模具结构 形式 ,这是一个非常值得深入探讨的线何时选用正装模具结构 (由于加精度要求不高 ,生产批量不大的 工件 ,在很多生产企业都普遍存在。故只讨论无导向装置的单工序模 ) 1.1正装模具的结构特点 正装模具的结构特点是凹模安装在下模座上。故无论是工件的落 料、冲孔 ,还是其它一些工序 ,工件或废料能非常方便的落入冲床工作 台上的废料孔中。因此在设计正装模具时 ,就不必考虑工件或废料的流 向。因而使设计出的模具结构非常简单 ,非常实用。 1.2正装模具结构的优点 :(1 )因模具结构简单 ,可缩短模具制造 周期 ,有利于新产品的研制与开发。 (2 )使用及维修都较方便。 (3 ) 安装与调整凸、凹模间隙较方便 (相对倒装模具而言 )。 (4 )模具制 造成本低 ,有利于提高企业的经济效益。 (5 )由于在整个拉伸过程 中 ,始终存在着压边力 ,所以适用于非旋转体件的拉抻 (参看五金科 技 ,1997 ;6 :42~44 )。 1.3正装模具结构的缺点 :(1 )由于工件或废料在凹模孔内的积 聚 ,增加了凹模孔内的小组涨力。因此凹必须增加壁厚 ,以提高强度。 (2 )由于工件或废料在凹模孔内的积聚 ,所以在一般情况下 ,凹模刃 口就必须要加工落料斜度。在有些情况下 ,还要加工凹模刃口的反面孔 (出料孔 )。因而即延长了模具的制作周期 ,又啬了模具的加工费用。 1.4正装模具结构的选用原则 综上所述可知 ,我们在设计冲模时 ,应遵循的设计原则是 :应优先 选用正装模具结构。只有在正装模具结构下能满足工件技术要求时 ,才 可以考虑采用其它形式的模具结构。 2何时选用倒 (反 )装模具结构 2.1倒装模具的结构特点 倒装模具
2、成为VIP后,下载本文档将扣除1次下载权益。下载后,不支持退款、换文档。如有疑问请联系我们。
3、成为VIP后,您将拥有八大权益,权益包括:VIP文档下载权益、阅读免打扰、文档格式转换、高级专利检索、专属身份标志、高级客服、多端互通、版权登记。
4、VIP文档为合作方或网友上传,每下载1次, 网站将根据用户上传文档的质量评分、类型等,对文档贡献者给予高额补贴、流量扶持。如果你也想贡献VIP文档。上传文档
第17讲 生活用电(讲义)-【新课标新思维】人教版中考物理一轮复习四步曲 学思讲测(解析版).pdf
第07讲 质量与密度(讲义)-【新课标新思维】人教版中考物理一轮复习四步曲 学思讲测(解析版).pdf
(2026年)盆腔脏器脱垂全盆底重建术围术期护理规范PPT课件.pptx
原创力文档创建于2008年,本站为文档C2C交易模式,即用户上传的文档直接分享给其他用户(可下载、阅读),本站只是中间服务平台,本站所有文档下载所得的收益归上传人所有。原创力文档是网络服务平台方,若您的权利被侵害,请发链接和相关诉求至 电线) ,上传者